新闻知识
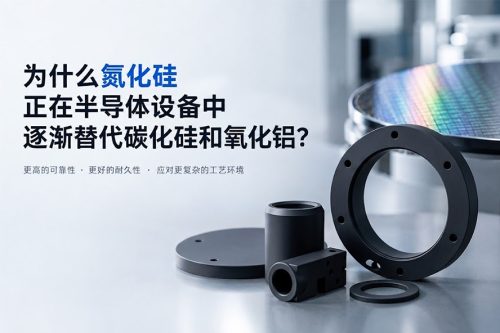
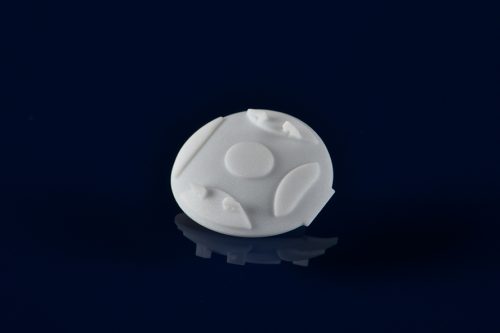
氮化硅陶瓷是具备高强度,高耐磨,以及优秀电绝缘性能的材料,在半导体、航天航天、工业设备上都一直有着很广泛的应用。但是,氮化硅不是一种好加工的材料,要把一块氮化硅板材加工成一个能够在设备上稳定运行的零件,这并不简单,跟加工金属不一样,陶瓷材料大部分硬度都非常高,如果使用传统刀具进行铣削,是完全行不通的。
那么,氮化硅究竟难加工在哪里?又该如何正确加工氮化硅,来避免加工造成的崩边,内裂等问题。
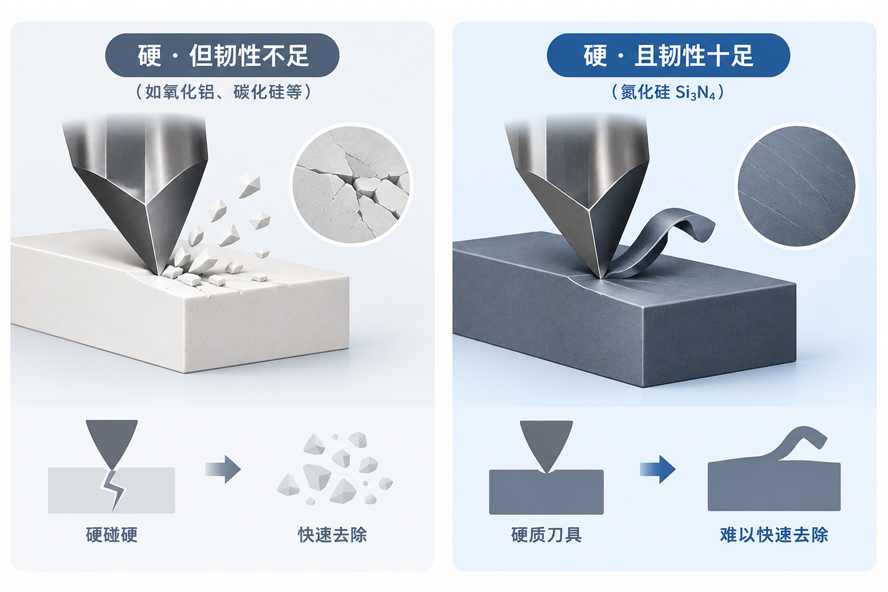
氮化硅可以说是我们目前加工过最难的陶瓷材料了,不仅硬度超高,而且还韧性十足
高硬度带来的难点是常规的金属加工刀具不适用,但如果只是单纯的材料硬度高,采用烧结金刚石或电镀金刚石刀具就能达到快速去除的目的,而氮化硅除了硬度高以外,还有非常高的断裂韧性,所以使用非常硬的刀具去加工,也并不能保证快速去除材料,因为氮化硅抵抗裂纹扩展的能力较强,所以无法利用材料的脆性破碎快速去除材料。
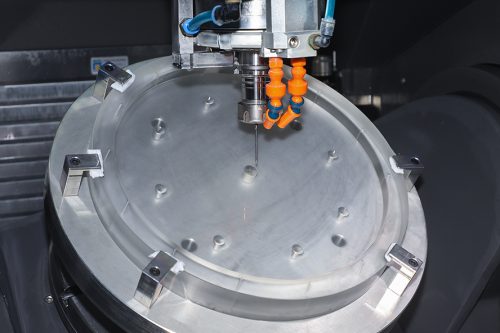
完整的氮化硅零件加工分为很多步骤,通常在粗加工阶段,会使用金刚石砂轮进行磨削,将材料进行成型一部分,然后通过CNC进行钻孔,开槽,异形结构的铣削,然后再回到磨床进行精磨,把尺寸控制在图纸要求当中。
常规生产流程:磨床/线割开料—CNC加工—精磨—抛光—检验
当然这个流程并不适用于所有零件,针对每个不同的结构件,流程可能会有一些变化
其实根据实际的图纸情况去进行砂轮目数的选择才是最佳做法
当然常规情况下,选择用粗砂轮去快速去除材料,是降低成本和提升加工效率不错的选择,而在需要管控粗糙度,平面度,平行度等指标的时候,则是要选用细砂轮对零件进行精密磨削,已保证后续通过抛光工艺能够实现较高的粗糙度和平面度等。
在加工氮化硅我们选择的刀具,则和别的陶瓷材料有一些区别
可加工陶瓷(Macor、shapal)加工起来相对简单,因为材料的特性,所以对刀具的要求不会很高
而氮化硅陶瓷由于硬度和断裂韧性的原因,在使用金刚石烧结刀具进行加工的时候,去除量往往不如预期,而且损坏特别大,所以我们采用价格实惠,刀具相对不那么硬的刀具,多次加工,以达到加工时间和效率的最大化。
在硬脆材料上处理小孔无疑是加工当中最容易出现崩边现象的原因,那要如何避免呢?
我们会在材料加工孔的时候留有余量,在孔、槽结构加工完,出现崩边的时候,再通过磨床对这部分崩边进行去除。当然,在客户允许的情况下,增加倒角无疑也是另外一种好办法。
下表列出了我们目前对于氮化硅陶瓷的加工能力,供您参考
| 能力 | 氮化硅 |
|---|---|
| 最大尺寸 | 400*400mm |
| 平面度 | 0.001mm(Φ300) |
| 同心度 | 0.005mm |
| 圆柱度 | 0.001mm |
| 平行度 | 0.001mm |
| 最小壁厚 | 0.4mm |
| 最小孔径 | 0.3mm |
| 最小槽宽 | 1mm |
| 最小内螺纹 | M2.0 |
| 抛光 | Ra0.005μm |
| 喷砂/粗化 | 2 |
Chinese (Simplified)
English
German
Japanese
Spanish
中国广东省东莞市大朗镇高新二路2号3栋1-2层